- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ເມື່ອໃດທີ່ຜູ້ສະຫນອງອົງປະກອບໂລຫະ drag ລົງປະສິດທິພາບການຜະລິດປະກອບອັດຕະໂນມັດ?
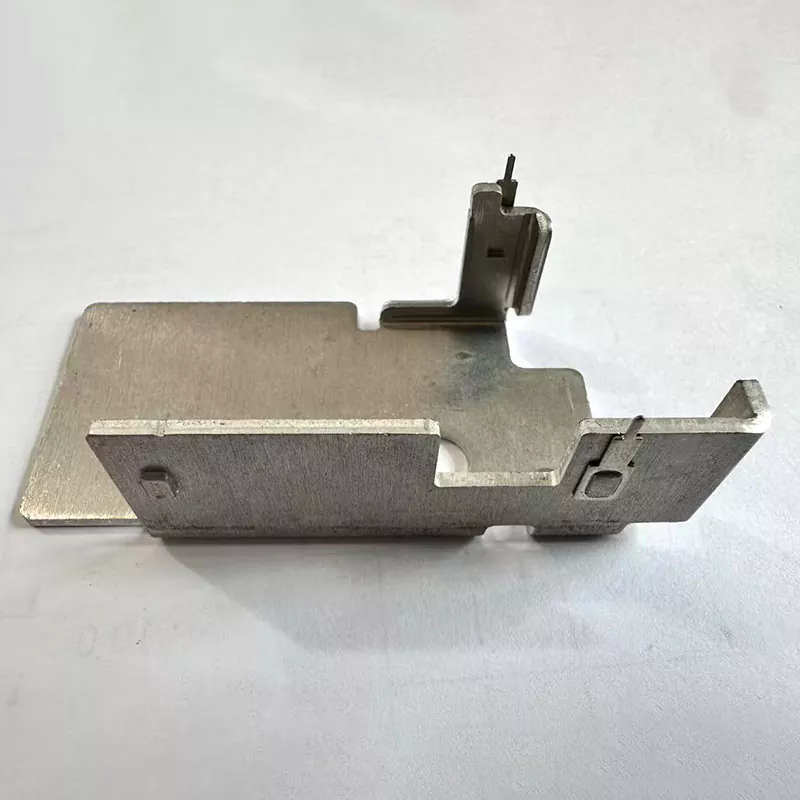
ຜູ້ຜະລິດລະບົບຍານຍົນ, ຍີ່ຫໍ້ເຄື່ອງໃຊ້ໄຟຟ້າແລະຜູ້ຜະລິດຕູ້ອຸດສາຫະກໍາທີ່ຊື້ EPC ມັກຈະປະເຊີນກັບສີ່ຄໍຂວດທີ່ມີຄ່າໃຊ້ຈ່າຍໃນເວລາທີ່ຮ່ວມມືກັບຜູ້ຜະລິດແຜ່ນເຫຼັກທີ່ບໍ່ເປັນມືອາຊີບ: ມຸມໂຄ້ງທີ່ບໍ່ສາມາດຄວບຄຸມໄດ້ແລະມຸມໂຄ້ງທີ່ບໍ່ຫມັ້ນຄົງສ້າງການແກ້ໄຂຄູ່ມືຂະຫນາດໃຫຍ່ໃນສາຍການປະກອບອັດຕະໂນມັດ; ຜູ້ສະຫນອງໂດຍບໍ່ມີການແນະນໍາການອອກແບບ DFM ປ່ອຍໃຫ້ຂໍ້ບົກພ່ອງຂອງໂຄງສ້າງທີ່ເຊື່ອງໄວ້ໃນຂັ້ນຕອນການແຕ້ມຮູບໃນຕອນຕົ້ນ; ກະແຈກກະຈາຍ bending, ການປິ່ນປົວດ້ານແລະໂຮງງານຜະລິດການທົດສອບທໍາລາຍຕ່ອງໂສ້ traceability batch ແລະຊັກຊ້າການກວດສອບໂຮງງານຜະລິດຢູ່ຕ່າງປະເທດ; ເຄື່ອງມືຈົກຊັ້ນຕໍ່າເຮັດໃຫ້ຮອຍຂີດຂ່ວນຂອງພື້ນຜິວສ່ວນ ແລະເພີ່ມອັດຕາການປະຕິເສດຜະລິດຕະພັນສໍາເລັດຮູບ. Lijingda ປະສົມປະສານ CNC bending, ວິສະວະກໍາຂະບວນການມືອາຊີບແລະການກວດກາຄຸນນະພາບເຕັມຮູບແບບພາຍໃຕ້ຫລັງຄາໂຮງງານດຽວ, locking ± 0.5 °ຄວາມທົນທານຂອງແຜ່ນເຫຼັກ ultra-tight ໃນຂະນະທີ່ສະຫນອງການບໍລິການການເພີ່ມປະສິດທິພາບການອອກແບບໃນຕອນຕົ້ນ, ລົບລ້າງການປະກອບ rework, ການອອກແບບການສູນເສຍຂໍ້ບົກພ່ອງແລະການ stagnation ການກວດສອບສໍາລັບຜູ້ຊື້ອົງປະກອບໂລຫະຂ້າມຊາຍແດນ.
1. CNC dynamic springback ການຊົດເຊີຍ stabilizes ຄວາມທົນທານຂອງມຸມສໍາລັບການປະກອບ unmanned
ອຸປະກອນການງໍທໍາມະດາຂາດອຸປະກອນການທີ່ແທ້ຈິງທີ່ໃຊ້ເວລາການຊົດເຊີຍ springback; ເຫຼັກກ້າທີ່ແຕກຕ່າງກັນ, ແຜ່ນໂລຫະປະສົມອາລູມິນຽມສ້າງການຟື້ນຕົວ elastic ທີ່ບໍ່ສອດຄ່ອງຫຼັງຈາກກອບເປັນຈໍານວນ, ເຮັດໃຫ້ມຸມໂຄ້ງ deviate ເກີນ ±1°. ໃນລະຫວ່າງການປະກອບອັດຕະໂນມັດຂອງຫຸ່ນຍົນ, ວົງເລັບໂຄ້ງທີ່ບໍ່ຖືກຕ້ອງບໍ່ສາມາດລັອກເຂົ້າໄປໃນອຸປະກອນທີ່ກົງກັນໄດ້, ບັງຄັບໃຫ້ໂຮງງານຕ່າງໆຕ້ອງແຕ່ງຕັ້ງພະນັກງານພິເສດສໍາລັບການຕັດດ້ວຍມືແລະການຕັດຄວາມສາມາດໃນການຜະລິດປະຈໍາວັນ. Lijing equips ເຕັມເຄື່ອງ CNC ດິຈິຕອ bending machines ທີ່ມີໂມດູນ calibration rebound ສະເພາະວັດສະດຸ, pre-setting ຕົວກໍານົດການການຊົດເຊີຍສໍາລັບສະແຕນເລດ, ເຫຼັກມ້ວນເຢັນແລະອະລູມິນຽມ blanks. ຂໍ້ມູນການກວດກາການຜະລິດມະຫາຊົນຢັ້ງຢືນທຸກຊິ້ນສ່ວນໂຄ້ງສໍາເລັດຮູບຮັກສາຄວາມທົນທານເປັນລ່ຽມພາຍໃນ ± 0.5 °, ກົງກັບມາດຕະຖານການຈັດຕໍາແຫນ່ງຂອງສະຖານີປະກອບທີ່ບໍ່ມີຄົນຂັບຄວາມໄວສູງແລະການຕັດເຄື່ອງປະກອບແຮງງານໃຫມ່ຫຼາຍກວ່າ 60%.
2. ວິສະວະກອນອາວຸໂສ DFM ລົບລ້າງຂໍ້ບົກພ່ອງທີ່ເຊື່ອງໄວ້ໃນຂັ້ນຕອນການທົບທວນການແຕ້ມຮູບ
ຜູ້ຂາຍປຸງແຕ່ງໂລຫະສ່ວນໃຫຍ່ພຽງແຕ່ປະຕິບັດການແຕ້ມຮູບທີ່ສົ່ງໂດຍບໍ່ມີການປະເມີນຜົນຂະບວນການເປັນມືອາຊີບ; ລັດສະໝີໂຄ້ງທີ່ບໍ່ສົມເຫດສົມຜົນ, ເສັ້ນແປງແຄບເກີນໄປ ແລະການອອກແບບທິດທາງຂອງເມັດພືດເຮັດໃຫ້ເກີດຮອຍແຕກ, ຮອຍຫ່ຽວຍ່ອງຫຼັງຈາກການຜະລິດຫຼາຍ, ບັງຄັບໃຫ້ລູກຄ້າເປີດ molds ຄືນໃໝ່ ແລະຢຸດວົງຈອນການສະໜອງອົງປະກອບ. ທີມງານວິສະວະກອນໂລຫະແຜ່ນອາວຸໂສຂອງໂຮງງານດໍາເນີນການເພີ່ມປະສິດທິພາບ DFM ຟຣີສໍາລັບ RFQs ທັງຫມົດ, ປັບຮູບແບບງໍ, ຂະຫນາດຫວ່າງເປົ່າແລະ radian ການປ່ຽນແປງໂດຍອີງໃສ່ ductility ວັດສະດຸກ່ອນທີ່ຈະຜະລິດ mold ຢ່າງເປັນທາງການ. ການແຊກແຊງໃນການອອກແບບຕົ້ນໆຫຼີກລ່ຽງການດັດແກ້ແມ່ພິມຫຼັງການຜະລິດ ແລະການສູນເສຍການຊັກຊ້າຂອງຄໍາສັ່ງ, ເຮັດໃຫ້ວົງຈອນຕົວຢ່າງຜະລິດຕະພັນໃຫມ່ສັ້ນລົງຢ່າງຫຼວງຫຼາຍສໍາລັບທີມງານ R&D ລົດຍົນ ແລະເອເລັກໂຕຣນິກ.
3. ການຜະລິດວົງປິດຢ່າງເຕັມທີ່ຮັບຮູ້ເອກະສານ traceability ອຸປະກອນການ batch ສໍາເລັດ
ການອອກແຮງງານແບບແບ່ງຂັ້ນຄຸ້ມຄອງຂອງແຜ່ນເຫຼັກ, ການຂັດແລະການເຄືອບເຮັດໃຫ້ມັນເປັນໄປບໍ່ໄດ້ທີ່ຈະລວມເອົາໃບຢັ້ງຢືນ MTC ດິບ, ບັນທຶກຂະບວນການບິດແລະຂໍ້ມູນການກວດສອບສໍາເລັດຮູບເຂົ້າໄປໃນບ່ອນເກັບມ້ຽນຈໍານວນຫລາຍ. ຜູ້ກວດສອບຍີ່ຫໍ້ເອີຣົບແລະອາເມລິກາເຫນືອຈະຢຸດການກວດສອບຄຸນວຸດທິຂອງຜູ້ສະຫນອງໄວ້ຊົ່ວຄາວໂດຍບໍ່ມີເອກະສານຕິດຕາມຢ່າງເຕັມທີ່. ທຸກໆ batch ຂອງ Lijingda bending parts ບັນທຶກຕົວເລກ furnace ເຫຼັກດິບ, ບັນທຶກພາລາມິເຕີ CNC bending ແລະບົດລາຍງານການທົດສອບມິຕິສຸດທ້າຍ, ລວບລວມເອກະສານການກວດສອບພາສາອັງກິດທີ່ສົມບູນພ້ອມກັບການຂົນສົ່ງ. ຂໍ້ມູນການຕິດຕາມແບບປະສົມປະສານຊ່ວຍໃຫ້ຜູ້ຊື້ຜ່ານການກວດສອບໂຮງງານຂອງພາກສ່ວນທີສາມໂດຍບໍ່ມີຄ່າໃຊ້ຈ່າຍໃນການທົດສອບວັດສະດຸເສີມ.
4. ຂັດທີ່ອຸທິດຕົນຕາຍຫຼີກເວັ້ນການຂູດພື້ນຜິວຫຼັງຈາກແຜ່ນເຫຼັກກອບເປັນຈໍານວນ
ການເສຍຊີວິດທົ່ວໄປທີ່ສວມໃສ່, ທີ່ບໍ່ຂັດມັນເຮັດໃຫ້ຮອຍແຕກເລິກແລະຮອຍຂີດຂ່ວນຢູ່ເທິງພື້ນຜິວສ່ວນໃນລະຫວ່າງການບິດ; ວົງເລັບມີຮອຍຂີດຂ່ວນແລະກອບຂອງຕົວເຄື່ອງລົ້ມເຫລວໃນການກວດສອບຮູບລັກສະນະສໍາລັບສິນຄ້າສໍາເລັດຮູບເອເລັກໂຕຣນິກແລະລົດຍົນທີ່ສູງ, ສ້າງຄ່າໃຊ້ຈ່າຍສູງ scraping batch. ທັງຫມົດ bending punches ແລະ V-dies ຮັບການປິ່ນປົວຂັດກະຈົກກ່ອນທີ່ຈະຜະລິດຢ່າງເປັນທາງການ, ເພີ່ມຮູບເງົາປ້ອງກັນທີ່ຖອດອອກໄດ້ໃນຫນ້າຕິດຕໍ່ເພື່ອກໍາຈັດຮອຍແຕກ. ເຖິງແມ່ນວ່າອົງປະກອບຂອງອາລູມິນຽມອອກແບບບາງໆຍັງຮັກສາພື້ນຜິວທີ່ບໍ່ມີຮອຍຂີດຂ່ວນໂດຍບໍ່ມີຂັ້ນຕອນການຂັດຂັ້ນສອງ, ຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໃນການປິ່ນປົວດ້ານຫລັງຂະບວນການສໍາລັບຜູ້ຜະລິດ OEM.
5. Multi-alloy matching ດຸ່ນດ່ຽງໂຄງສ້າງນ້ໍາຫນັກເບົາແລະຄວາມເຄັ່ງຄັດຂອງກົນຈັກ
ວັດສະດຸແຜ່ນດຽວທົ່ວໄປບໍ່ສາມາດຕອບສະຫນອງຄວາມຕ້ອງການການໂຫຼດທີ່ແຕກຕ່າງຂອງຊຸດລະບາຍຄວາມຮ້ອນເອເລັກໂຕຣນິກບາງໆແລະວົງເລັບຂອງຕົວລົດຫນັກ. ແຜ່ນທີ່ຫນາເກີນຈະເພີ່ມນ້ໍາຫນັກຂອງຜະລິດຕະພັນທັງຫມົດໃນຂະນະທີ່ແຜ່ນບາງໆປ່ຽນຮູບແບບໄດ້ງ່າຍພາຍໃຕ້ການໂຫຼດສັ່ນສະເທືອນໃນໄລຍະຍາວ. ໂຮງງານໄດ້ຈັດສັນຊ່ອງຫວ່າງໂລຫະທີ່ຖືກເປົ້າຫມາຍຕາມຕົວກໍານົດການໂຫຼດຂອງລູກຄ້າ: ອາລູມິນຽມບາງໆສໍາລັບກອບການລະບາຍຄວາມຮ້ອນເອເລັກໂຕຣນິກ, ເຫຼັກມ້ວນເຢັນຂະຫນາດກາງສໍາລັບຕູ້ສະຫນັບສະຫນູນ, ສະແຕນເລດຫນາສໍາລັບວົງເລັບໂຄງສ້າງຍານພາຫະນະ. ການອອກແບບຄວາມຫນາຂອງແຜ່ນທີ່ເຫມາະສົມຍັງຄົງຮັກສາຄວາມແຂງແຮງຂອງແຜ່ນເຫຼັກທີ່ພຽງພໍໃນຂະນະທີ່ບັນລຸເປົ້າຫມາຍຜະລິດຕະພັນທີ່ມີນ້ໍາຫນັກເບົາ, ຫຼຸດລົງຄ່າໃຊ້ຈ່າຍວັດສະດຸສໍາເລັດຮູບໂດຍລວມສໍາລັບຍີ່ຫໍ້ອຸປະກອນ.
6. One-stop bending & post-treatment shortens ວົງຈອນການຈັດສົ່ງຄໍາສັ່ງຂ້າມຊາຍແດນ
ຜູ້ສະຫນອງທີ່ສະຫນອງພຽງແຕ່ຜະລິດຕະພັນເຄິ່ງສໍາເລັດຮູບທີ່ໂກງເປົ່າບັງຄັບໃຫ້ຜູ້ຊື້ໃສ່ແຫຼ່ງ, ການເຄືອບຝຸ່ນແລະການບໍລິການ deburring ແຍກຕ່າງຫາກຈາກກອງປະຊຸມພາກສ່ວນທີສາມ, ຂະຫຍາຍເວລາການນໍາຄໍາສັ່ງທັງຫມົດໃນໄລຍະ 10 ມື້ເຮັດວຽກ. Lijingda ພາຍໃນປະສົມປະສານການງໍ, deburring, sandblasting ແລະສາຍການຜະລິດການເຄືອບພື້ນຜິວຫຼາຍປະເພດ, ສໍາເລັດການເຊື່ອມຕໍ່ການປຸງແຕ່ງທັງຫມົດໃນໂຮງງານດຽວໂດຍບໍ່ມີການ outsourcing ພາຍນອກ. ການຈັດຕາຕະລາງການຜະລິດແບບເປັນອັນໜຶ່ງອັນເລັ່ງການຈັດສົ່ງສິນຄ້າຫຼາຍອັນ, ຊ່ວຍໃຫ້ຍີ່ຫໍ້ OEM ມີສ່ວນປະກອບຂອງໂລຫະໄວ້ກ່ອນການຜະລິດຕາມລະດູການ.